Nestabilios iškrovos sprendimaišėrimo sistema
Nestabili iškrova iš tiekimo sistemos gali sukelti ekstruderio pagrindinės variklio srovės svyravimus, nenuoseklius gaminio matmenis ir netgi medžiagų srauto pertrūkius ar sistemos išjungimus. Norint išspręsti šią problemą, paprastai reikia trikčių šalinimo ir optimizavimo naudojant keturis pagrindinius aspektus:
1. Optimizuokite surinktuvo struktūrą ir arkos{1}}lūžimą
Dažniausia nestabilaus šėrimo priežastis yra „tiltų“ arba „barškučių“ susidarymas dėl žaliavų bunkeryje, dėl kurio atsiranda pertrūkiai. Milteliams, kurių tekėjimas prastas, arba granulėms, linkusioms sugerti drėgmę, reikia optimizuoti bunkerio kūginį pjūvio kampą arba ant vidinių sienelių sumontuoti mažos -trinties įdėklus, kad būtų skatinamas bendras srautas. Be to, bunkerio apačioje gali būti sumontuoti kintamo-dažnio vibracijos lanko-laužymo įtaisai arba mechaniniai maišytuvai; fizinė vibracija ar maišymas suardo medžiagų lankus, užtikrinant, kad šėrimo sistema nuolat ir vienodai tiektų žaliavą.
2. Patikrinkite mechaninio padavimo komponentus ir pavaros sistemas
Mechaninių komponentų susidėvėjimas arba konstrukcijos trūkumai gali tiesiogiai sukelti išleidimo tūrio svyravimus. Labai svarbu patikrinti padavimo varžto arba diržo nusidėvėjimą; per didelis tarpas tarp varžto ir cilindro gali sukelti medžiagos atgalinį srautą ir nestabilų užpildymo greitį. Dviejų-sraigtinių tiektuvų atveju apsvarstykite galimybę pakeisti vidinį varžtą į kintamo-skersmens dizainą arba sumažinti sraigto žingsnį išleidimo angoje, kad suspaustumėte medžiagą ir taip užtikrintumėte nuoseklų tiekimo tūrį kiekvienoje varžto dalyje. Be to, patikrinkite, ar nėra palaidų pavaros diržų, ir įsitikinkite, kad variklio greitis išlieka pastovus, kad būtų užtikrintas mechaninio transportavimo tęstinumas ir stabilumas.
3. Pašalinkite oro nuotėkius ir neigiamo slėgio trukdžius
Prastas sandarumas yra pagrindinė šėrimo milteliais ar granulėmis svyravimų priežastis. Oro nuotėkis jungtyse, vožtuvuose ar lanksčiose jungtyse gali labai sutrikdyti medžiagos nusėdimą ir dozavimą, dėl ko gali atsirasti „šoktelėjimas“ arba nutrūkti išleidimas. Kruopščiai patikrinkite ir sustiprinkite visų vamzdžių jungčių sandariklius. Be to, patikrinkite, ar dulkių surinkimo sistema arba neigiamas slėgis latake nėra per didelis; stiprus neigiamas slėgis gali traukti apkrovos elementus arba pakeisti medžiagos srauto greitį. Jei reikia, sumontuokite oro išleidimo priemones arba sureguliuokite lanksčias jungtis, kad izoliuotumėte sistemą nuo neigiamo slėgio poveikio
4.Valdymo sistemų ir elektros signalų kalibravimas
Šiuolaikinės šėrimo sistemos labai priklauso nuo automatizuoto valdymo, o elektros signalo trukdžiai gali iškraipyti grįžtamojo ryšio duomenis. Svarbu patikrinti saugų svarbiausių komponentų,-pvz., apkrovos elementų ir greičio jutiklių-jungimą, ir užtikrinti, kad ekranuoti kabeliai būtų atskirai įžeminti, kad kintamo dažnio pavarų arba variklių elektromagnetiniai trukdžiai nesukeltų rodmenų svyravimų. Be to, reikia reguliariai kalibruoti nulinį tašką ir fizinį svėrimo modulių kalibravimą, o valdiklio PID parametrai turi būti optimizuoti atsižvelgiant į faktines gamybos sąlygas, kad būtų išvengta nuolatinio padavimo greičio svyravimų, atsirandančių dėl pernelyg didelio sistemos jautrumo ar delsos.
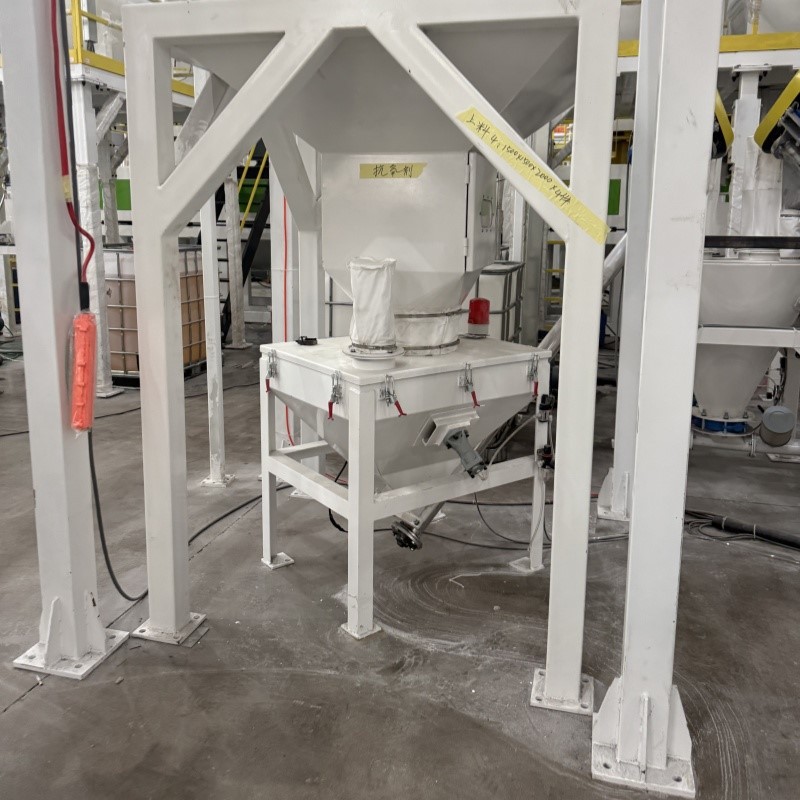
Jei norite sužinoti daugiau apie šėrimo sistemas, nedvejodami susisiekite su ZJG BC Machinery; galime pasiūlyti procesų optimizavimo sprendimus.